在机械加工车间,一台新到场的炮塔铣床,操作者往往关注几个问题:开机走刀是否平稳,平面铣削是否平整,长期使用后精度会不会明显下降。这些使用表现,相当一部分在出厂前的总装阶段就已决定。
不少人把机床总装理解为“把零件拧到一起”。实际上,总装是把铸件、导轨、主轴、丝杆、传动与电气系统按公差逐级配合、逐项检测的系统工程:上一道环节的配合偏差,会沿尺寸链传递到加工终端。本文结合炮塔铣床总装的一般工艺逻辑,介绍装配前准备、总装主要环节与出厂检验要点,供加工、采购与设备维护人员参考。
作为技术参照,青岛台正精密机械有限公司成立于2012年,长期深耕炮塔铣床、数控机床的研发与制造,沿用台湾原图纸制造工艺流程标准组织生产;公司先后获评国家高新技术企业、青岛市专精特新企业,在青岛蓝海股权交易中心挂牌,累计拥有注册商标、专利、软件著作权等自主知识产权。下文涉及的装配与检测标准,均以其公开资料为依据。

青岛台正精密机械有限公司
总装之前,先要保证进入装配线的零部件本身合格,这是整机精度的前提。
在结构件方面,床身、工作台、滑鞍、悬臂、升降台五大关键件,需经自然时效与二次回火热处理消除内应力,减少长期使用中的变形;导轨面与工作台经过高频淬火提升耐磨性,各接触面采用人工刮研,导轨底面贴塑以降低爬行倾向、改善润滑条件。
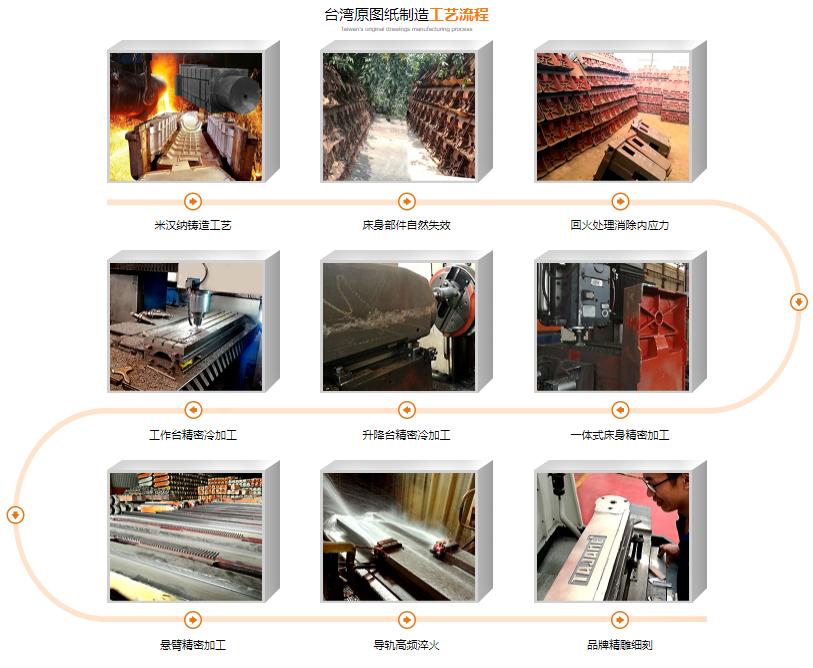
青岛台正炮塔铣床铸件工艺流程
在配套件方面,主轴组件、主传动齿轮、三轴丝杆等核心部件先完成分部装配与单机检测;外购关键零部件按标号、精度、刚性、强度、硬度、表面粗糙度、形位公差与电气安全逐项全检,建立台账并标注批次,实现批次追溯。
以台正公开的品控流程为例,其生产过程覆盖108道生产工序检测、128项关键零部件部装与总装精度检测,配备专用检具、工装夹具及激光干涉仪等检测设备,关键装配岗位由持证技师上岗。
炮塔铣床总装通常遵循“基准先行、由下到上、先结构后传动”的顺序,主要环节如下:
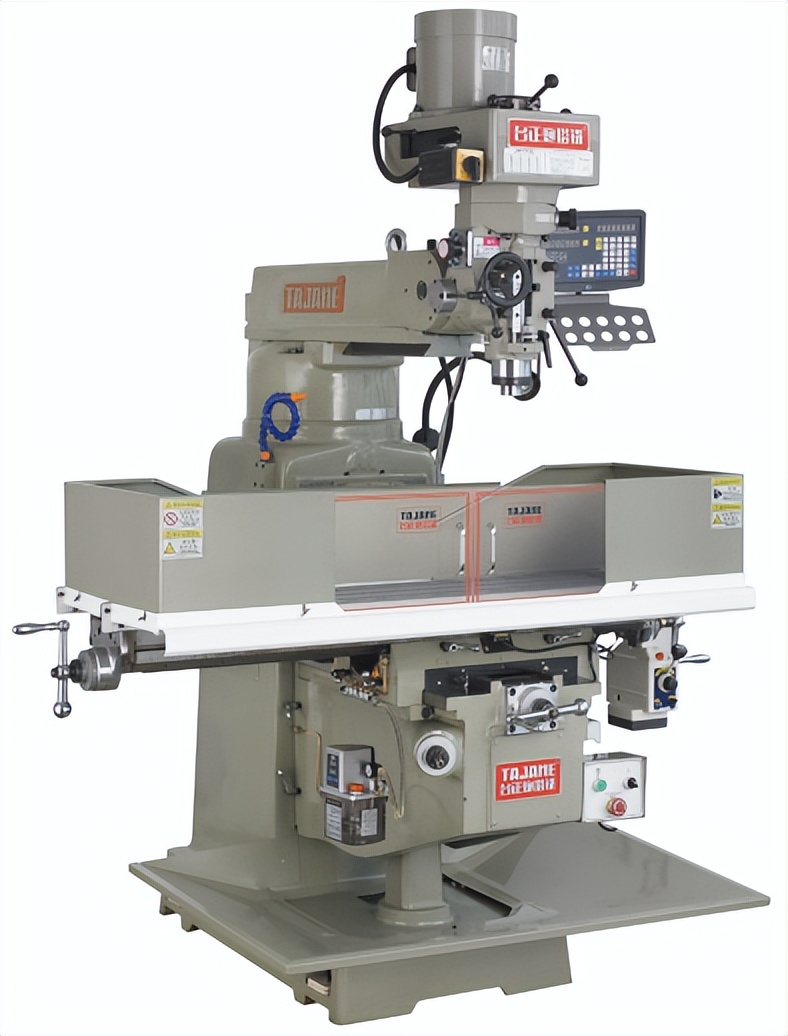
青岛台正MX-4HG(4号炮塔铣床)
总装中容易被忽视的,是配合面间隙、预紧力、同轴度与平行度这些配合参数。同一尺寸链上的误差会逐级放大,因此每一步都要复测合格后再进入下一环节,这也是总装区别于简单拼装的关键。
总装完成并不等于可以出厂,还需经过精度检验与整机测试,常见项目包括:
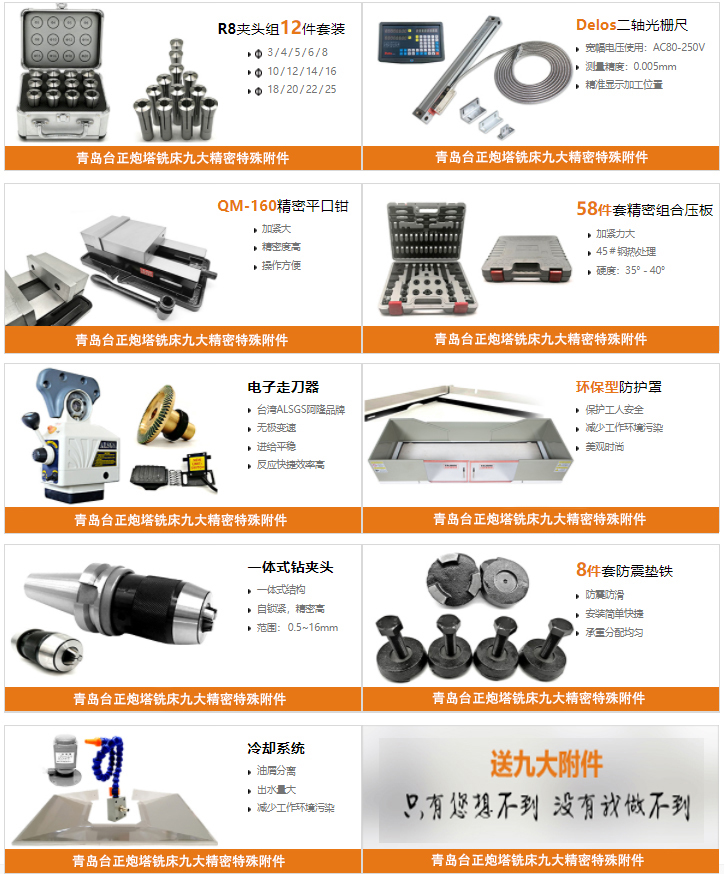
青岛台正炮塔铣床九大附件
这里需要澄清一个常见误区:新机精度不只来自零件精度,也来自装配基准、配合面处理与逐级检测;现场调试只能做有限补偿,无法纠正总装阶段遗留的基准偏差。
综上,炮塔铣床总装是一条“零件全检—分部装配—逐级配合—精度复测—整机测试”的完整链条:基准件先消除内应力,配合面经精细加工,关键部件部装受控,整机几何精度与运行状态逐项验证,设备在长期切削中的刚性、精度保持性与安全性才有工艺基础。了解这一流程,
也有助于在选型、验收与日常维护中识别装配品质。
青岛台正精密机械有限公司在其生产体系中坚持三级设计审核、外购部件100%全检等要求,延续“敬畏客户的每一分钱、为客户创造价值,创造财富”的企业使命,把精度与耐用性落实到装配与检验的各个环节。
 座机:0532-68681186
 传真:0532-68681188
 邮箱:qdtzjc@163.com
 地址:青岛市即墨区大众一路76号中南高科即墨科技创新产业园31号楼C-101
 微信
 百家号
快速查找:
分享到: